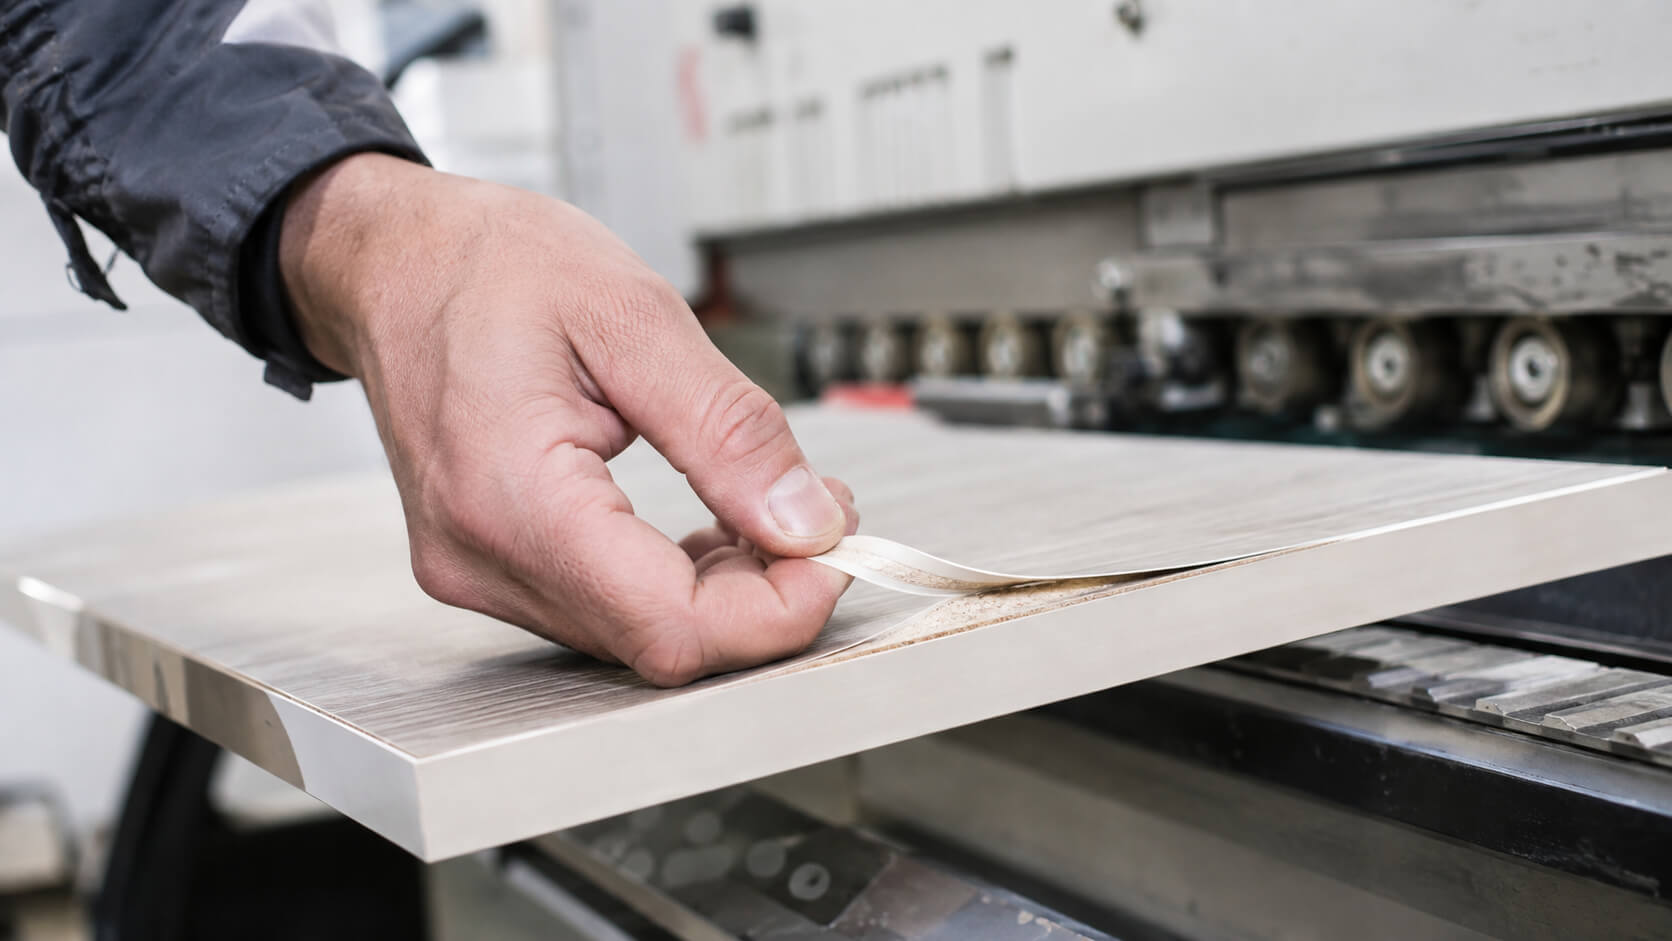
Odklejające się obrzeże nie zawsze oznacza źle dobrany klej. Przyczyną może być temperatura materiału, zabrudzona krawędź, nieprawidłowe nanoszenie, primer, docisk albo prędkość okleiniarki. Najlepiej sprawdzać proces krok po kroku i zmieniać jeden parametr naraz.
Od czego zacząć diagnozę odklejającego się obrzeża?
Zacznij od sprawdzenia, po której stronie został klej. Jeżeli klej pozostaje głównie na płycie, a obrzeże schodzi prawie czyste, kieruj uwagę na stronę klejową obrzeża, primer i kompatybilność materiałów. Jeśli klej trzyma się obrzeża, a odchodzi od płyty, sprawdzaj przygotowanie krawędzi, zapylenie i temperaturę elementu. Nieciągła warstwa kleju wskazuje na aplikator lub parametry nanoszenia, a wada powtarzająca się zawsze w tym samym miejscu elementu – na prowadzenie obrzeża i mechanikę maszyny.
Błąd 1/12: płyta lub obrzeże są zbyt zimne. Zimny materiał odbiera klejowi ciepło i skraca czas potrzebny na zwilżenie powierzchni. Co zrobić: aklimatyzuj materiał i zmierz jego temperaturę. Karty techniczne Jowat dla klejów do obrzeży wskazują, że temperatura klejonych materiałów i otoczenia nie powinna być niższa niż 18 °C, zalecana wilgotność drewna to ok. 8–10%, a podczas oklejania należy unikać przewiewu.
Błąd 2/12: temperatura kleju jest za niska. Zbyt lepki klej może nie zwilżyć równomiernie krawędzi. Co zrobić: sprawdź temperaturę w miejscu nanoszenia, nie tylko wartość na sterowniku, i ustaw zakres z karty technicznej konkretnego produktu.
Jak temperatura i nanoszenie kleju powodują odspajanie?
Błąd 3/12: klej jest przegrzewany, a w układzie powstają osady. Długie grzanie hot meltu może prowadzić do ciemnienia i osadów. Co zrobić: usuń zanieczyszczenia według procedury producenta. W kartach technicznych wybranych klejów topliwych do obrzeży Jowat podaje wstępne czyszczenie w stanie gorącym przez zdrapywanie szpachlą, a usuwanie pozostałości na zimno środkiem czyszczącym JOWAT 402.40.
Błąd 4/12: kleju jest za mało albo warstwa jest nierówna. Co zrobić: sprawdź wałek lub dyszę, ciągłość nanoszenia na całej wysokości krawędzi i dopiero potem koryguj ilość. Nadmiar nie naprawi złego zwilżenia, a zwiększy wypływki i widoczność fugi.
Jak płyta, obrzeże i primer wpływają na trwałość spoiny?
Błąd 5/12: krawędź płyty jest zapylona albo źle sfrezowana. Co zrobić: sprawdź odpylanie, stan frezów i równość krawędzi. Klej powinien trafiać na czyste, suche i dobrze przygotowane podłoże.
Błąd 6/12: klej nie pasuje do obrzeża lub warunków użytkowania. Co zrobić: sprawdź, czy konkretny klej jest dopuszczony do stosowanego ABS, PP, PMMA, forniru lub aluminium oraz czy zapewnia odporność wymaganą w gotowym elemencie.
Błąd 7/12: problem leży po stronie primera lub powierzchni klejowej. Co zrobić: jeśli wada pojawiła się po zmianie partii albo dostawcy obrzeża, przy niezmienionej maszynie i kleju, sprawdź primer i zalecenia producenta materiału. Meblopol dostarcza producentom mebli kleje przemysłowe, obrzeża i materiały do produkcji mebli.
Jak docisk i prędkość okleiniarki wpływają na odklejanie obrzeża?
Błąd 8/12: docisk jest za mały lub nierówny. Co zrobić: sprawdź rolki dociskowe, ich zużycie, geometrię i prowadzenie elementu. Powtarzalna lokalna wada często wskazuje na mechanikę maszyny.
Błąd 9/12: prędkość linii nie pasuje do czasu otwartego kleju. Tu liczą się sekundy. Dla kleju PO Jowat-Toptherm 237.10/11 czas otwarty przy 190 °C wynosi ok. 7 ± 2 s, a producent wskazuje, że produkt może być stosowany przy prędkości posuwu od 20 m/min w podanym zakresie temperatur. Dla kleju EVA Jowatherm 286.30 czas otwarty przy tej samej temperaturze to ok. 9 ± 2 s. Co zrobić: porównaj rzeczywisty posuw z kartą produktu i nie zakładaj, że dwa kleje można prowadzić na tych samych ustawieniach.
Co sprawdzić po zmianie kleju, płyty lub obrzeża?
Błąd 10/12: nowy materiał trafia od razu do produkcji seryjnej. Co zrobić: wykonaj krótką próbę technologiczną po zmianie płyty, obrzeża, primera lub kleju i zapisz poprawne ustawienia jako recepturę produkcyjną.
Błąd 11/12: nowy klej trafia do układu z resztkami poprzedniego. Jest to szczególnie ryzykowne przy przejściu na reaktywny PUR, który po kontakcie z wilgocią sieciuje. Co zrobić: przed zmianą opróżnij i wyczyść układ zgodnie z instrukcją kleju i okleiniarki; nie mieszaj produktów bez potwierdzonej kompatybilności.
Błąd 12/12: spoina PUR jest oceniana zbyt wcześnie. PUR uzyskuje właściwości końcowe dopiero po zakończeniu reakcji. Dla Jowatherm-Reaktant 608.00/01 producent podaje ok. 4–7 dni zależnie od warunków otoczenia. Co zrobić: nie oceniaj końcowej odporności spoiny zaraz po zejściu elementu z maszyny; czas oceny dopasuj do danych konkretnego kleju.
Tabela diagnostyczna: objaw, prawdopodobna przyczyna, działanie
| Objaw | Gdzie szukać przyczyny | Pierwsze działanie |
|---|---|---|
| Klej został na płycie, obrzeże schodzi czyste | Strona klejowa obrzeża, primer, kompatybilność materiałów | Sprawdź partię i dostawcę obrzeża oraz zalecenia producenta materiału |
| Klej został na obrzeżu, odchodzi od płyty | Przygotowanie krawędzi, zapylenie, temperatura elementu | Sprawdź odpylanie, stan frezów i temperaturę płyty |
| Nieciągła warstwa kleju | Aplikator, parametry nanoszenia, zanieczyszczenia układu | Sprawdź wałek lub dyszę i wykonaj czyszczenie układu |
| Wada zawsze w tym samym miejscu elementu | Prowadzenie obrzeża, docisk, mechanika maszyny | Sprawdź rolki dociskowe, ich zużycie i geometrię |
| Problem nasila się zimą | Temperatura materiału i hali | Wprowadź aklimatyzację formatek i pomiar temperatury materiału |
| Wada po zmianie dostawcy obrzeża, maszyna bez zmian | Primer i przygotowanie strony klejowej | Porównaj specyfikację nowej i poprzedniej partii |
| Ciemne zabrudzenia na jasnym obrzeżu | Przegrzewanie kleju, osady w układzie | Wyczyść układ według procedury producenta kleju |
| Wypływki i widoczna fuga | Gramatura, temperatura, docisk, równość krawędzi | Zmieniaj jeden parametr naraz, zaczynając od docisku i krawędzi |
Jak ograniczyć odspajanie obrzeży w produkcji seryjnej?
Najskuteczniejsza jest stała procedura diagnostyczna, nie podnoszenie temperatury i ilości kleju na ślepo. Zapisuj partię kleju i obrzeża, rodzaj płyty, temperaturę materiału, posuw oraz ustawienia aplikatora i docisku. Gdy pojawi się wada, porównaj ostatnią dobrą serię z wadliwą i zmieniaj tylko jeden parametr naraz.